
 English
 русский
 Español
Китайская Народная Республика, провинция Чжэцзян, город Ланьси, улица Шанхуа, улица Гаосинь, дом 200
Система шестерни высокой точной стойки с несколькими размерами являетс...
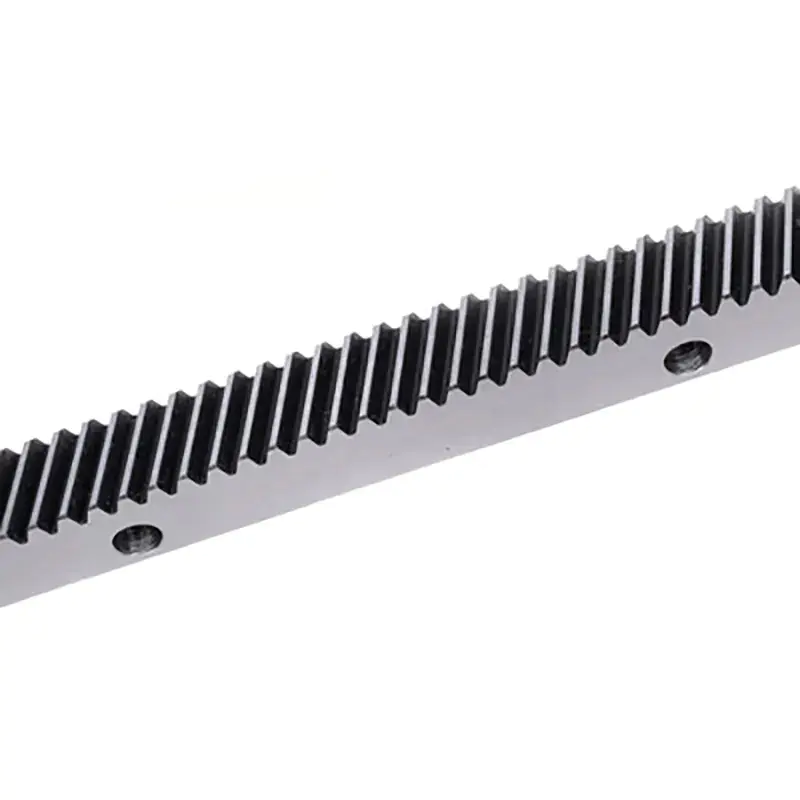
См. Подробностизубчатая рейка с ЧПУ s — они превращают вращательное движение в линейное. Станки, автоматизированные линии, робототехника, погрузочно-разгрузочные работы. Производительность зависит от точных профилей зубьев, постоянного шага, прямолинейности и надежного сцепления с сопряженной шестерней. Мелкие ошибки? Неравномерное движение, повышенный шум, ускоренный износ, проблемы с позиционированием. Вещи, которые вы не хотите, чтобы они проникли на производственную линию.
Обработка с ЧПУ помогает контролировать движение инструмента и параметры резки с помощью повторяемых программ. Но точность зависит не только от машины. Состояние материала, установка, отделка, проверка — все они имеют право голоса. Заставьте их работать вместе, и вы создадите стойки, отвечающие требованиям применения. Пропустите один, и все пострадает.
Сохранение точности размеров
Станки с ЧПУ следуют запрограммированным траекториям для производства деталей в соответствии с чертежами и допусками. Для зубчатой рейки это означает общую длину, прямолинейность, расположение монтажных отверстий, расстояние между зубьями, профиль зубьев. Ошибки здесь усложняют установку или препятствуют правильному зацеплению шестерни.
Повторяемые программы уменьшают различия между деталями и партиями. Но программирование не может исправить все. Калибровка, жесткость приспособления, состояние инструмента, изменения температуры — они влияют на результаты. Проверьте настройку перед началом производства. Контролируйте критические размеры на протяжении всего цикла. Постоянные размеры особенно важны, когда покупателям нужны сменные стойки для нескольких машин или запасные части в будущем.
Улучшение профиля и шага зуба
Геометрия зубьев влияет на контакт с шестерней, плавность передачи, люфт, износ. Шаг – это расстояние между соответствующими точками на соседних зубах. Отдельные ошибки шага вызывают локальные изменения движения. Накопленные ошибки влияют на позиционирование на больших расстояниях.
Зуборезная обработка с ЧПУ обеспечивает постоянное расстояние между зубьями и профиль. В зависимости от конструкции производители используют зубофрезерование, фасонную резку и другие специальные методы. Правильный процесс зависит от модуля, угла давления, длины стойки, материала, объема производства и требований к точности.
Высокоточные работы могут потребовать дополнительной финишной обработки — например, шлифовки — для достижения более жестких характеристик после механической обработки или термообработки. Проверьте геометрию зубьев на соответствие чертежу и применимым требованиям к точности зубчатого колеса. Покупатели должны четко определить требования к производительности. Самый жесткий допуск не всегда необходим. Иногда достаточно хорошо действительно достаточно хорошо.
Сокращение различий между производственными циклами
Обработка с ЧПУ обеспечивает повторяемость производства благодаря проверенным программам и контролируемым траекториям резки. После того как процесс установлен, та же последовательность применяется к последующим частям. Меньше отклонений от ручной настройки.
Что обеспечивает единообразие:
Эти меры контроля требуют обученных операторов и документированных процедур. Изношенные инструменты, неправильные смещения, плохо закрепленные детали — стойки все равно получаются плохие. Мониторинг процесса остается важным. Никакого способа обойти это.
Управление материалами и термообработка
Углеродистая и легированная сталь являются распространенными материалами для зубчатых реек: они имеют достаточную прочность, обрабатываемость, износостойкость. Сопоставьте марку с нагрузкой, условиями эксплуатации, ожидаемым сроком службы, производственным процессом.
Твердость и остаточные напряжения влияют на стабильность обработки. Удалите материал с нагруженной заготовки, и она может деформироваться. Разрежьте закаленную сталь, и износ инструмента увеличится. Некоторые стойки проходят термическую обработку для повышения твердости зубьев и износостойкости. Но лечение также может вызвать изменения размеров.
Спланируйте полную последовательность операций: черновую обработку, термообработку, чистовую обработку, окончательный контроль. Нужна шлифовка? Зависит от требований к точности и изменений размеров после обработки.
| Фактор | Возможный эффект | Полезный контроль |
|---|---|---|
| Материальное состояние | Искажение при резке | Укажите комплектацию и состояние |
| Износ инструмента | Смещение размеров зуба | Осмотрите инструменты и установите интервалы замены. |
| работа | Движение или деформация | Используйте жесткие крепления и подходящие зажимы. |
| Термическая обработка | Деформация или изменение размеров | Осмотр и финишная обработка машины при необходимости |
| Состояние машины | Геометрические ошибки или ошибки позиционирования | Обслуживание и калибровка оборудования |
Улучшение качества поверхности и контакта
Качество поверхности влияет на трение, смазку, износ в зоне контакта зубьев. Грубые или неровные поверхности увеличивают трение и способствуют преждевременному износу, особенно в высокоскоростных или сильно нагруженных системах.
Производители выбирают стратегии резки и операции отделки в зависимости от области применения. Для некоторых систем может быть достаточно прецизионного фрезерования. Шлифование может быть целесообразным, когда необходимы более жесткие допуски или лучшая поверхность зубьев. Отделку выбирайте в соответствии с функциональными потребностями и бюджетом. Ненужные операции увеличивают затраты, не обеспечивая существенного повышения производительности.
Смазка и выравнивание по-прежнему имеют значение после установки. Даже хорошо обработанная рейка быстро изнашивается из-за плохой центровки шестерни, недостаточной смазки или загрязнения.
Проверка точности путем проверки
Программирование ЧПУ само по себе не доказывает, что готовая стойка соответствует спецификациям. Износ инструмента, температурные изменения, ошибки настройки, состояние станка — все это влияет на окончательные размеры. Инспекция проверяет, обеспечил ли производственный процесс то, что требовалось.
В зависимости от конструкции производители используют координатно-измерительные машины, зубоизмерительные приборы, калиброванные датчики, измерители шероховатости поверхности. Типичные проверки: прямолинейность рейки, установочные размеры, профиль зубьев, точность шага, заданная чистота поверхности. После термообработки может потребоваться испытание на твердость.
При первом осмотре изделия проверяется соответствие исходной детали чертежу. Внутрипроизводственный контроль выявляет отклонения на ранней стадии. Окончательная проверка подтверждает соответствие перед отправкой. Покупатели должны запросить соответствующие протоколы проверок, если соблюдение размеров имеет решающее значение.
Выбор поставщика зубчатых стоек с ЧПУ
При оценке поставщика не обращайте внимания на оборудование с ЧПУ. Соответствующие факторы: опыт зуборезания, знание материалов, контроль термообработки, возможности отделочной обработки, измерительное оборудование, документированные процедуры обеспечения качества. Поставщики должны определить критические параметры и объяснить, как они будут их проверять.
Во время предложения укажите предполагаемую нагрузку, скорость движения, рабочий цикл, требования к люфту, способ монтажа и рабочую среду. Это помогает производителю выбрать подходящий процесс и избежать нереалистичных допусков или упущенных из виду требований.
Обработка на станке с ЧПУ повышает точность зубчатой рейки, когда точное программирование подкрепляется стабильными настройками, подходящими материалами, соответствующей отделкой и систематическим контролем. Эта комбинация обеспечивает стабильную геометрию зубьев и надежное движение в промышленных условиях. В этом весь смысл — не просто иметь машину, но знать, как ею пользоваться.

Система шестерни высокой точной стойки с несколькими размерами являетс...
См. Подробности
Высокая точная шестерня с прямыми зубами является критическим компонен...
См. Подробности
Стальная шестерня из нержавеющей стали, стальная стекана, является важ...
См. Подробности
Точная гравийная скользящая дверь Стальная ручка представляет собой вы...
См. Подробности
Прочная высококачественная стеклянная стойка для стальной передачи пре...
См. Подробности
Промышленная трансмиссионная трансмиссионная трансмиссионная стойка - ...
См. Подробности
Промышленная устойчивая к износостойкой прямой шестерни является ключе...
См. Подробности
Двухнечная дорожка с раздвижными дверными зубчатой стойкой-это механ...
См. ПодробностиПоддерживать связь
Китайская Народная Республика, провинция Чжэцзян, город Ланьси, улица Шанхуа, улица Гаосинь, дом 200
+86-13867924431
+86-579-88388377
+86-579-883885588
luxz@greatwall-rack.com
Связаться с нами

Подписаться на нас
И получить информацию о роскоши!
